
 Chinese (Simplified)
 English (UK)
 French
 German
 Spanish


Säkerställa korrekta pläteringsförhållanden under direkt kontroll av operatören
I tidigare bloggar har vi tagit upp vissa förhållanden vid borstplätering som operatören har direkt kontroll över för att säkerställa en kvalitetsavlagring, t.ex. anod-till-katod-hastighet och pläteringstemperatur. Totalt har operatören direkt kontroll över sex borstpläteringsförhållanden. Förutom hastighet och temperatur är de anodtäckning, spänning, påfyllning av lösning och kontaktyta.
Anodskydd
Anodtäcket påverkar direkt kvaliteten på avlagringen. Genom att använda rätt täckmaterial får man optimal kvalitet, vidhäftning och sammanhållning. På grund av många års forskning och testning ger SIFCO ASC rekommendationer om rätt täckmaterial för varje lösning som erbjuds. För att bestämma det bästa täckmaterialet för din tillämpning, se lösningens tekniska datablad.
Påfyllning av lösningen
Att upprätthålla en tillräcklig mängd pläteringslösning på arbetsstycket är också en viktig faktor som kan kontrolleras. När lösningen används utarmas den på metalljoner. Det är viktigt att fylla på med ny lösning för att bibehålla de önskade egenskaperna hos avlagringen. Se till att pumpa lösningen tillräckligt snabbt eller doppa tillräckligt ofta för att metalljonerna i arbetsområdet ska vara representativa för hela den volym lösning som används.
Kontaktområde
En bra avlagring kommer att ske så snabbt som möjligt när kontaktytan mellan pläteringsverktyget och arbetsstycket är optimal. Optimalt kontaktområde (OCA) är det bästa möjliga kontaktområdet som kan uppnås med tanke på geometrin hos den yta som pläteras, aggregatets maximala strömstyrka och den genomsnittliga strömtätheten hos den pläteringslösning som används.
Ett korrekt val eller utformning av pläteringsverktyget är det första steget för att få ett korrekt kontaktområde. Verktyget måste dock användas på rätt sätt, bland annat:
Håll verktyget på det område som ska pläteras.
Håll verktyget i fast, platt kontakt med området.
Standardverktyg från SIFCO ASC finns tillgängliga för effektiv förberedelse och plätering av en mängd olika storlekar och former av delar. Standardverktyg kan väljas om de uppfyller följande krav:
Förberedande verktyg
Täck minst 10 % av det område som ska beläggas, när det är praktiskt möjligt.
Täcker hela längden.
Verktyg för plätering
Skapa tillräcklig kontaktyta.
Täcker hela längden.
Tillåta pumpning av lösningen vid behov.
Spänning
Spänningen är det sista och mest lättkontrollerade pläteringsförhållandet, vilket kräver snabba, små förändringar med hjälp av spänningskontrollen. Varje lösning används inom ett visst spänningsområde. Det ganska breda spänningsintervallet är uppdelat efter pläteringsverktygets storlek.
Använd det lägre spänningsintervallet 6-13 när du använder små verktyg och pläteringsförhållandena är mindre gynnsamma – t.ex. när det är svårt att uppnå optimal hastighet mellan anod och katod eller när du doppar lösningen i stället för att använda en pump. Använd det högre spänningsintervallet 13-20 när du använder större verktyg och pläteringsförhållandena är gynnsamma.
Genom att styra alla sex borstpläteringskonditioner kan operatören garantera en högkvalitativ beläggning med överlägsen vidhäftning. Om du har en verksamhet med stora volymer kan du överväga att automatisera din verksamhet. I vår blogg “Improved Process Capabilities Through Automation of Selective Plating” diskuterar vi hur automatisering kan minska operatörens arbetsuppgifter tre gånger. Med ett automatiserat system elimineras variationen från operatör till operatör, med konsekvent placering, rörelse och samma tryck för varje del.
Om du har frågor om hur du kontrollerar något av pläteringsförhållandena kan du kontakta vår tekniska serviceavdelning på 800-765-4131 eller info@sifcoasc.com.
Teknik för jultomtens släde
Följande är en gästblogg från Surface Technology
Om bara några dagar kommer jultomten att ge sig av från Nordpolen i sin berömda röda släde. Han kommer att färdas 317 miljoner mil över oceaner och kontinenter under hela natten till julafton med årets mest populära Hatchimals- och Star Wars-leksaker.
När jultomten och hans renar får bränsle från en blandning av kakor, varm choklad och morötter har de en enorm uppgift att se till att miljontals barn runt om i världen får sina julklappar.
Vi tänkte att vi skulle försöka få en uppfattning om den ytteknik som krävs för att se till att jultomten och hans renar klarar av sitt årliga uppdrag.
Tyvärr har vi ingen information från det mycket hemlighetsfulla Elf R&D – utan tvekan världens mest framstående forsknings- och utvecklingscenter – men med hjälp av vårt eget tekniska team har vi övervägt de unika kraven för tomtens släde och har beskrivit den blandning av beläggningar som mycket väl skulle kunna användas.
Släden
Tomten har bara 32 timmar på sig att slutföra alla sina leveranser, så det är viktigt att han är snabb. Det finns många teorier om hur släden drivs i 0,97 procent av ljusets hastighet – från att renarna har samma näringsläkare som Rysslands olympiska lag 2012 till raketdrift.
Vi vet dock att det kommer att vara viktigt med en beläggning som kan fungera effektivt vid höga temperaturer. Keramiska beläggningar, som de som NASA använder på sina rymdfärjor, är ett bra alternativ för slädens karosseripaneler.
Termisk sprutning, t.ex. HVOF kan också användas för rörliga komponenter, t.ex. turbinkomponenter (om raketdrift används), eftersom den kan fungera vid höga temperaturer och ger ett bättre skydd mot slitage, korrosion, utmattning och oxidation vid höga temperaturer – det sista som Santa behöver är ett mekaniskt fel i ett så pressat tidsschema.
Sleigh Runners
Med så många leveranser kommer löparna vid foten av tomtens släde att göra miljontals landningar och starter. En trasig leksak är inte acceptabel på juldagsmorgonen, så en smidig landning är viktig.
Vi tror att selektiv plätering kan användas i älvverkstaden varje år för att se till att tomtens löparskor är underhållna och redo för julens start. Med hjälp av SIFCO Process® kan nickel eller kadmium användas för att återplåta slitna eller avslagna områden på löparna. Dessutom är processen FAA-godkänd, vilket gör att tomten inte hamnar på Federal Aviation Authoritys stygghetslista.
Bromsar
Vi antar att renarna är viktiga för att stoppa släden vid varje avlämningspunkt, men för att få lite extra stoppkraft kan tomtens älvor ha valt ett mekaniskt bromssystem. En kombination av zinklegering och pulverlackering (RAL 3020 förstås), eller kanske till och med keramisk beläggning, kan användas för att se till att tomten inte missar något stopp.
Klimatreglering
På sin resa över himlen i allt från Afghanistan till Zimbabwe – och 194 länder däremellan – kommer tomten att utsättas för temperaturer som sträcker sig från minusgrader till över 95 grader.
Vi antar att tomtens dräkt är tillverkad av Lapplands finaste material med både värme och andningsförmåga i åtanke, men för att öka komforten, särskilt i varma klimat, kan alverna ha utrustat tomtens släde med luftkonditionering.
Surface Technology, SIFCO ASC och Ultraseal tillhandahåller tjänster för många spännande konstruktions- och tillverkningsprojekt, men svaret på hur jultomten och hans renar levererar alla julklappar på julafton får förbli ett mysterium ett år till.
Vi önskar alla våra kunder runt om i världen en god jul och ett gott nytt år.
Upptäck effektiviteten i reparationer inom flygindustrin med ett webbseminarium
På SIFCO ASC vet vi att en av de största utmaningarna för många av våra kunder kanske är att uppnå högre effektivitet. För flyg- och rymdindustrin, som upplever en ökad efterfrågan inom den kommersiella sektorn, är effektivitet ännu viktigare. Kombinera denna utmaning med lagkrav som reglerar användningen av kemikalier som kadmium, och de som arbetar inom branschen står inför ett svårt verksamhetslandskap.
Webinaret är gratis att delta i: Borstplätering och anodisering för rymdindustrin: “Brush Plating & Anodizing for Aerospace
Det är därför som SIFCO ASC anordnar ett kostnadsfritt webbseminarium. Levererat av Danijela Milosevic-Popovich – SIFCO ASC:s forsknings- och utvecklingschef – Spec’d In: Brush Plating & Anodizing for Aerospace kommer att ge expertinformation och råd till tillverkare inom hela flygindustrin.
Webbseminariet är utformat för att ge insikter om hur man kan övervinna de utmaningar som tillverkare och operatörer står inför idag och hjälper deltagarna att förstå de selektiva pläterings- och anodiseringsprocesserna och hur de förbättrar effektiva reparationsalternativ för flyg- och rymdkomponenter.
Fördelarna med selektiv plätering jämfört med tankplätering
Danijela sade: “Vårt webbseminarium är utformat för att ge deltagarna en expertinsikt i användningen av selektiv plätering och anodisering och hur dessa processer bidrar till att öka effektiviteten i leverantörskedjan inom flygindustrin. Processerna är redan specificerade i handböcker för översyn och standardmetoder, så det här webbseminariet kommer att undersöka när och varför dessa processer bör användas framför alternativ som tankplätering. Vi kommer också att dela med oss av verkliga exempel som visar tids- och kostnadsbesparingar i samband med processerna, samt hur kunderna kan använda automatisering för att förbättra kvaliteten och konsistensen i sin plätering.
Ökad effektivitet för flygindustrin
“Det är en både spännande och utmanande tid inom flygindustrin just nu. Sektorn är extremt livlig med en ökande efterfrågan, men detta innebär en påfrestning för tillverkarna i hela leveranskedjan, samtidigt som MRO-marknaden utsätts för en ökad press för att hålla flygplan i drift så länge som möjligt. Vårt webbseminarium kommer att hjälpa tillverkarna att förstå hur de kan maximera effektiviteten, vilket gör dem mer konkurrenskraftiga och höjer kvalitetsnivåerna i hela branschen.”
Gräva för rätt reparation av defekter
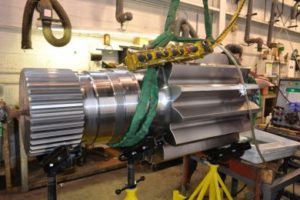
Inom gruvindustrin är reservdelar och komponenter för industriell utrustning vanligtvis inte tillgängliga eller lätt tillgängliga på grund av deras storlek, kostnad och ledtid. Operatörerna behöver därför en snabb process för att reparera komponenterna internt, annars riskerar de att drabbas av extra kostnader på grund av förlorade timmar och förlängd stilleståndstid.
Detta var fallet för en tillverkare av växlar i Cleveland, Ohio, när det behövdes en reparation av kugghjulet på en dragline-grävmaskin. Hjulväxeln är en del av en hel kugghjulssammansättning och om de inte underhålls regelbundet kan smörjmedel läcka från tätningen vilket gör att lagret fastnar och fastnar på axeln. När detta hände fick Horsburgh & Scott Co. i uppdrag att få redskapen och kranen i skick igen.
När det fastbrutna lagret avlägsnades avlägsnades också överskottsmaterial från lagret, vilket ledde till att ytan blev skuren.
Traditionella reparationsmetoder som svetsning, hylsor och metallspray kan ta upp till fyra till sex veckor på grund av demontering och transporttid, vilket leder till förlängd stilleståndstid och är kostsamt.
Lagret i fråga hade fått en skåra med ett djup på 0,030″, en bredd på 0,75″ och en längd på 12″, vilket gör att det var 0,012″ för litet. Vid selektiv plätering repareras defekter vanligtvis med ett eller flera lager koppar och täcks sedan med en slitstark beläggning som har goda släpp- eller vätningsegenskaper. I det här fallet pläterades först lagerhuset med 0,001″ koppartjocklek och maskerades sedan för reparation av defekter. Anoden som användes för att fylla felet täckte hela längden på skåran som fylldes med tre lager koppar och handbehandlades däremellan. Det sista skiktet putsades av och pläterades sedan med 0,006″ tjocklek nickel med hjälp av en ID-pläter.
Genom att använda SIFCO Process® kunde Horsburgh and Scott Co. inte bara återta kranen i drift med minimal stilleståndstid, utan kunde också förbättra tiden mellan fel och spara betydande kostnader jämfört med alternativa reparationsmetoder.
SIFCO Process® kan användas inom andra områden av gruvindustrin, t.ex:
FORDON FÖR TERRÄNGKÖRNING (OHV)
- Fall
- Hjulnav
- Differentialhöljen
BORRUTRUSTNING.
- Sektionshuvuden för huvuddelar
- Hydrauliska pumphus
För mer information om SIFCO Process®, kontakta info@sifcoasc.com eller ring oss på 800-765-4131.
CRAIC är redo för start
Förra månaden gick Kina och Ryssland samman för att starta China-Russia Commercial Aircraft International Corporation (CRAIC). Deras mål, att bygga ett bredkroppat jetplan med två gångar för 280 passagerare som ska konkurrera med Airbus och Boeing, kommer att kosta uppskattningsvis 13-20 miljarder dollar. Enligt Aviation Week har CRAIC som mål att genomföra sin första flygning 2022 eller 2023 och vara fullt funktionsduglig 2025-2027.
CRAIC:s huvudkontor och montering kommer att ske i Shanghai, medan flygplansforskningen och -utvecklingen kommer att ske i Moskva, Ryssland. Gruppen, som fortfarande är i sin linda, söker nu efter motorleverantörer. Liksom de andra moderna jetplanen kommer det kinesisk-ryska planet med 280 platser, eller C929 (dess obekräftade namn), sannolikt att integreras i den globala leveranskedjan och använda motortillverkare som Pratt & Whitney, GE och Rolls-Royce samt andra västerländska tillverkare som Honeywell och United Technologies för dess cockpitelektronik och flygsystem.
Detta är goda nyheter för ytbehandlingsindustrin och eventuellt för miljön. När CRAIC utvecklar ett nytt flygplan är det inte obligatoriskt att använda äldre system och ritningar som använder kadmiumbeläggningar som korrosionsskydd. Istället kan man använda nya miljövänliga kvalitetsalternativ som zink-nickel eller tenn-zink. Genom att införliva de nya materialen i specifikationerna för tillverkarna av originalutrustning kan de senare tillämpningarna för att göra touch-ups på landningsställ, klaffbanor, bussningsborrningar och andra strukturella komponenter också använda dem, vilket i huvudsak bidrar till att kadmium fasas ut.
CRAIC anser att en stor fördel med att bryta duopolet mellan Airbus och Boeing kommer att vara minskade kostnader. De hoppas att fler internationella köpare kommer att bli intresserade av att konstruera ett plan med lägre driftskostnader. De planerar också att sälja underhållstjänster, logistiktjänster och uppgraderingspaket för att få in ytterligare intäkter.
För information om kadmiumalternativ, besök vår kunskapshubb om kadmium.
Läs hela artikeln av Jeffrey Lin och P.W. Singer i Popular Science på www.popsci.com.
Reparation av komponenter för jordens tuffaste maskiner
Att förbättra livslängden för viktiga komponenter är en viktig faktor för alla tillverkare, särskilt för dem som konstruerar och tillverkar uppdragskritiska fordon för mycket korrosiva miljöer, t.ex. inom gruvindustrin.
När det gäller tung gruvdrift kommer produktionen dygnet runt, de obevekliga driftsförhållandena samt utrustningens storlek och vikt att orsaka skador och betydande slitage på vanliga komponenter. Vissa komponenter innebär underhållsproblem på grund av sin oöverkomliga storlek och placering, t.ex. hydraul- och transmissionssystem och slutväxelkomponenter.
Samtidigt som tillverkarna är angelägna om att hitta en lösning för att undvika behovet av att skrota delar, vill de också maximera komponenternas prestanda, minska stilleståndstiden och utföra en beprövad reparation innan felet uppstår.
Fördelarna med selektiv borstplätering är bland annat möjligheten att noggrant fokusera plätering på specifika områden av en komponent, vilket gör det möjligt att plätera delar på plats, vilket drastiskt kan minska stilleståndstiden och minimera produktionsförseningar. Selektiv plätering lämpar sig bäst för lokala områden på inner- och ytterdiametrar eller plana ytor. Till skillnad från tankplätering kräver selektiv borstplätering ingen omfattande maskering eller särskilda fixturer för att plätera komponenten.
Hur lång tid en plätering tar beror främst på hur mycket material som måste appliceras. I marknadsledande selektiva borstpläteringssystem kan avlagringar pläteras 30-60 gånger snabbare än konventionell tankplätering. De prestanda- och kostnadsskillnader som dessa faktorer kan medföra när det gäller underhåll, förbättring eller reparation av kritiska komponenter kan vara betydande.
Även om skador från slitage, korrosion eller felbearbetning kan repareras med selektiv borstplätering bör denna innovativa lösning inte bara användas för reparation eller återvinning. Det stora utbudet av rena metaller och legeringar som finns tillgängliga erbjuder förbättrad slitstyrka, ökad ythårdhet, lågt elektriskt kontaktmotstånd eller korrosionsskydd, vilket är viktigt för gruvindustrin.
För mer information om SIFCO ASC:s innovativa teknik och lösningar för selektiv borstplätering kan du gräva djupare här: www.sifcoasc.com/mining.
Fira Direct Lift på Världshelikopterdagen
Världshelikopterdagen är söndagen den 19 augusti 2018.

Världshelikopterdagen syftar till att öka medvetenheten om helikoptrarnas bidrag till samhället. När vi uppmärksammar dessa fantastiska maskiner uppmärksammar vi också den industri som stöder dem från konstruktion till piloter och support.
När man tänker på helikoptrar kan man tänka på räddningsuppdrag, medicinska transporter, katastrofhjälp och medietäckning. Men deras användning sträcker sig långt längre än så. Det finns uppskattningsvis över 55 000 helikoptrar i världen, varav nästan 40 procent ägs av militären. Helikoptrar är eftertraktade på grund av deras start- och landningsutrymme och deras förmåga att nå svåråtkomliga områden som varken fordon eller flygplan kan nå.
SIFCO ASC har stöttat helikopterindustrin sedan mitten av 1970-talet. I över 40 år har ledande tillverkare förlitat sig på SIFCO Process® för selektiv plätering av komponenter från svans- och lyftrotoraggregat, röraggregat, axlar, borrhål med mera.
Bevisade resultat
Stjärtpylonen på en Sikorsky SH-60B Seahawk-helikopter uppvisar betydande slitage på stödklackarna. På grund av pylonens funktion – som svänger och låses på plats för förvaring eller tas bort för underhåll av AOG – kräver stödklackarna att kadmiumpläteringen korrigeras när låsstiften tas bort. Genom att använda SIFCO Process® utförs pläteringsprocessen på plats och tar endast 5 minuter per klack – vilket sparar timmar av stilleståndstid.
För Lord Corp. orsakade tankanodisering en dimensionsförlust på ID-delen av det ledande ledarhängslet på rotoraggregatet för Bell 407-helikoptern. Genom att bearbeta borrningarna återställdes dimensionerna, men även den anodiska beläggningen avlägsnades. Selektiv anodisering valdes för korrosionsskydd och förbättrade ledtider. På en dag färdigställdes 24 delar – jämfört med nästan fyra dagar när de behandlades med tankanodisering.
Om du vill veta mer om hur SIFCO ASC stöder flygindustrin kan du besöka vår webbsida om flygindustrin. Läs vår blogg om du vill veta mer om flygningen med världens första helikopter: “Den här veckan i historien – USA:s första praktiska helikopter”.
“Teamet på SIFCO ASC har alltid förstått våra specifika krav för olika underhålls- och reparationsprojekt inom flygindustrin. Teamets kundservice är exemplarisk, med bra svarstider på förfrågningar och flexibla omloppstider för reparationer. SIFCO ASC är en pålitlig partner till Heliwork Services och tillhandahåller den kvalitet och service som vi kräver.”
Kadmium och behovet av alternativ inom luftfarten
När vi packar upp från MRO Americas och går igenom våra flygblad, visitkort och andra saker har vi tid att reflektera över den information vi samlat in och de kontakter vi träffat. Här på SIFCO var det återkommande temat som vårt team noterade att det handlade om kadmiumersättning och behovet av miljövänliga underhållsalternativ inom flygindustrin.
Det är känt att den krävande flyg- och rymdindustrin kräver välutvecklade lösningar, men många är rädda för att avvika från redan etablerade tillämpningar – trots att de kan utgöra en risk för operatören och miljön. Och även om det finns beprövade lösningar.
Vi är medvetna om att selektiv plätering och ytbehandling är viktiga underhållsapplikationer inom MRO. Det är därför SIFCO har utvecklat och förfinat sina produkter under de senaste femtio åren för att tillhandahålla de högkvalitativa, vidhäftande avlagringar som behövs för att uppfylla industrins ständigt föränderliga krav.
Kadmium är en välkänd och allmänt använd avlagring för korrosionsskydd på landningsställ, bussningar, klaffbanor och andra strukturella komponenter i flygplan. Men kadmium är också ett känt cancerframkallande ämne. Och den risk det innebär för operatören och miljön är anledningen till att SIFCO utvecklade sina kadmiumalternativ för över 15 år sedan.
SIFCO:s kadmiumalternativ är av hög kvalitet och kan ersätta kadmiumpläteringsprocessen. Zink-nickel LHE och tenn-zink LHE är mindre giftiga alternativ till kadmium som kan användas för att reparera skadat kadmium, zink-nickel, tenn-zink och skadat IVD-aluminium på höghållfasta stål. Båda avlagringarna ger ett utmärkt korrosionsskydd och har låg väteförsprödning och kräver inte någon avlastning av väteförsprödning efter plätering. När den används tillsammans med SIFCO:s trivalenta kromkonvertering kan du uppnå 1 000 timmars saltspray utan korrosion av basmetallen. Dessa zink-nickel- och tenn-zink-avlagringar kan uppfylla prestandakraven i AMS 2451/9, AMS 2451/10 och BAC 5664.
Om du vill veta mer om SIFCO:s kadmiumalternativ kan du klicka här eller kontakta oss på info@sifcoasc.com.
Bussförbindelser: Varför lokala försilvrade insättningar är vettiga
Inom elbranschen är optimering av energiflödet en viktig fråga för produktions-, överförings- och distributionsprocesserna. Nyckeln är att tillhandahålla och bibehålla ledningsförbindelser med låg resistans genom försilvrade avlagringar.
Fälterfarenheter och laboratoriestudier har visat att detta gäller särskilt när det gäller bussbars och bultade högströmsförbindelser. Silverpläterade bussskenor överträffar opläterade bussskenor genom att ge ett stabilt kontaktmotstånd och en låg maximal driftstemperatur som ökar bussförbandets livslängd. Ännu viktigare är att stabila kontaktmotståndsfogar minskar behovet av frekvent underhåll, minskar den totala stilleståndstiden för utrustningen och minskar kraftigt risken för katastrofala fel.
God branschpraxis rekommenderar att alla busskontakter är försilvrade. De flesta specifikationer från myndigheter, IEEE och försäkringsbolag kräver att alla skruvade bussanslutningar pläteras i enlighet med tillämpliga specifikationer.
En av de viktigaste faktorerna för en effektiv kontaktplätering av bussskenor är att applicera en enhetlig beläggning av tillräcklig tjocklek för att ge korrosionsskydd och en “utjämnande effekt” för att öka bussskarvens yta.
Borstplätering med rent silver är en enkel och kostnadseffektiv lösning för plätering på plats av bussystem vid rutinunderhåll och kan också vara värdefull vid uppgradering av bussar i stället för att ersätta befintliga bussar när man vill öka generator- eller systemkapaciteten.
De tidiga åren
I äldre kraftverk installerades aluminium- eller kopparskenor. Även om en obelagd bussförbindelse för flera år sedan kunde ha varit tillräcklig, tvingar dagens ökande krav på kraft, med tanke på marknadens begränsade kapacitet och ekonomier, tillverkarna att förbättra hela systemets effektivitet och prestanda.
Många tidiga bussanslutningar har inte lossats sedan de installerades så långt tillbaka som 1910. Bussförbindelser har flera faktorer som begränsar deras livslängd, bland annat:
- Ojämnheter i de sammanfogande ytorna
- Partikelförorening före installation
- Oxidation
När dessa faktorer kombineras har de en eskalerande effekt som ökar kontaktmotståndet och temperaturen och därmed minskar ledens effektivitet med tiden, vilket kan leda till katastrofala fel. Även när den är ny, resulterar brister i kopparytan på bussskenan i att endast en bråkdel av den ytan kommer i direkt kontakt med anslutningen. Enligt vissa uppskattningar kan denna andel vara så låg som tio procent. Även om en ökad kontaktkraft kan utjämna de höga områdena är effekterna minimala och kan till och med leda till oönskad belastning på fästsystemet.
Bildandet av icke-ledande ytfilmer på grund av skadliga atmosfäriska föroreningar i omgivningen är också en begränsande faktor för ledens tillförlitlighet – även i skruvkontakter. Frittning minskar kontaktmotståndet för tunna ytskikt, men tjockare, mer sega skikt kan fortfarande utgöra ett problem som förstärks av den ökade temperaturen vid skarven på grund av det ökade motståndet. Fritting är förekomsten av dielektrisk nedbrytning av en kontaktfilm. En potentialgradient på 100 V/μm kan vara tillräcklig för att orsaka denna dielektriska nedbrytning.
Oxidation av bussmaterialet är en ständigt närvarande företeelse om inte åtgärder vidtas för att förhindra detta med en barriärbeläggning. Bildandet av oxidationsskikt på bussmaterialet i skarvarna leder till ökad resistans och därmed ökade spänningsfall och ökade lokala temperaturer. Det har rapporterats att ledmotståndet över obelagda bussar kan öka med mer än 20 % på grund av oxidationsbildning. Studier har visat att silverplätering av bussfogar avsevärt minskar oxidationen av bussmaterialet under drift.
De kombinerade effekterna av oregelbundna ytor, föroreningar och bildandet av icke-ledande ytfilmer samt oxidation kan skapa “heta punkter” som ytterligare försämrar förbandets tillförlitlighet och prestanda.
En bättre led
Testning och fälterfarenhet har visat att ett enkelt steg kan tas för att minimera effekterna av oregelbundna parningsytor och bildandet av oxider och andra ytfilmer på fogarnas prestanda. Det steget är att plätera ledområdet med ett mjukt, ledande och korrosionsbeständigt material. Genom att applicera en 0,0002 till 0,0005 tum tjock beläggning av t.ex. silver, nickel eller tenn kan man förbättra fogens livslängd med så mycket som 30 % och minska underhållet avsevärt.
Beläggning med ett mjukt material, t.ex. silver eller tenn, bildar effektivt en komprimerande packning på de ytor som ska anslutas. Den kraft som tillämpas när ytorna bultas ihop pressar det ledande materialet in i de låga områdena, vilket effektivt ökar kontaktytan och minskar det totala ledmotståndet.
Tester har visat att dessa material kraftigt bromsar upp bildandet av kopparoxid och andra ytskikt, vilket maximerar ledningsförmågan och minimerar värmen. En försilvrad led gör det möjligt att arbeta vid högre temperaturer utan att ledet försämras under ledets livslängd. Slutresultatet blir med tiden betydligt högre prestanda, effektivitet, ekonomi och minskat underhåll.
Eftersom silver är mjukt kan det formas mer exakt efter konturerna och sprickorna i originalstycket, vilket ökar de faktiska kontaktytorna. Silver ger en bra elektrisk anslutning och förhindrar bildandet av kopparoxid på de sammanfogade ytorna. En nickelbeläggning har visat sig ha vissa kostnadsfördelar, men silver har bättre driftsprestanda och effektivitet och uppvisar mindre motstånd och lägre temperaturer under drift.
Tankplätering av anslutningen med hjälp av ett cyanid-silverbad löser problemet med att ge tillräcklig tjocklek, men det är dyrt och tidskrävande. När det gäller bussskenor måste de avlägsnas helt från systemet och skickas till en annan plats för plätering. Därför kan den ökade avbrottstiden som krävs för denna metod vara oattraktiv.
Galvanisering, som utförs med SIFCO Process®, kan utföras på plats med minimal demontering, under planerade avbrott utan att utrustningen behöver tas bort från sin plats. För att garantera säkerheten för operatörerna och de som befinner sig i omgivningen använder SIFCO ASC silver utan cyanid i sin pläteringsprocess. Denna bärbara pläteringsprocess applicerar noggrant det icke-cyanidiska silvret med en hastighet av 0,020 tum per timme, vilket ger en jämn och slät yta. Det är mycket enkelt att maskera och plätera två parningsytor på en 4″ x 4″ kopparförbindelse med 0,0003″ silver på mindre än 15 minuter.
Den önskade tjockleken för varje enskild applikation och/eller del beräknas före plätering. SIFCO ASC använder digitala ampere-timmarsmätare för att noggrant kontrollera plåttjockleken för att säkerställa jämn finish och enhetlig plätering.
En slät yta och en jämn avlagring av tillräcklig tjocklek ökar avsevärt den elektriska förbindningens tillförlitlighet och prestanda.
Uppgradering av busskanalsystemet vid TVA:s Fontana-damm
Som en del av TVA:s omfattande program för modernisering av vattenkraftverk ersätts ibland elektriska busskanalsystem med nya system som är tillräckligt dimensionerade för den nya högre kapaciteten hos enheterna. Detta inträffar när en produktionsenhet får en högre effekt än vad motsvarande busskanalssystem klarar av eller när anläggningens fysiska utformning måste ändras för att rymma annan ny utrustning. TVA har dock framgångsrikt visat att många äldre bussystem kan få en högre strömstyrka genom att använda borstplätering på plats för att öka bussens strömstyrka. Framgången är i hög grad beroende av de modifierade skruvförbanden eftersom de måste vara stabila, tillförlitliga och fungera med ett minskat kontaktmotstånd för ett större arbetsområde. Allt detta kan göras till en mycket lägre kostnad än att byta ut bussar.
TVA har gjort betydande besparingar genom att välja att plåta befintliga nakna anslutningar i stället för att uppgradera till ett nytt bussystem. Skruvförbindelser försilvrades på plats under planerade avbrott.
Steg i operationen:
- Rengör kontaktytorna mekaniskt för att avlägsna tunga oxider.
- Rengör kontakten och den intilliggande ytan med lösningsmedel för att ta bort eventuella spår av olja eller andra rester.
- Mask för att definiera det område som ska pläteras.
- Elektrokemisk beredning
- Plåta delen
- Avlägsna maskeringen
Slutsats
För att kontaktfogar ska fungera är det viktigt att de har ett lågt motstånd. Ledningens ledningsförmåga kommer naturligt att försämras med tiden på grund av de hårda driftsförhållandena och naturliga krafter som oxidation och fukt.
Tester har visat att plätering av bussfogar med 0,0003-0,0005″ silver ökar deras livslängd avsevärt. Selektiv plätering på plats med icke-cyanidiskt silver kan vara den mest ekonomiska metoden eftersom den eliminerar behovet av att demontera komponenter och transportera dem till en pläteringsanläggning utanför anläggningen, samtidigt som den snabbt ger en jämn och tjock beläggning av högsta kvalitet som klarar tidens tand.
För mer information om dina försilvrade bussanslutningar, kontakta oss på 800-765-4131 eller på info@sifcoasc.com.
Borstplätering Cad-alternativ
SIFCO Process® är lämplig för ett omfattande utbud av flyg- och rymdutrustning, inklusive flygplanskroppar och motorer, elektroniska höljen, landningsställ, turbinblad, ställdon, lagertappar, bussningsborrningar, klaffbanor och axlar, och kan användas för en rad olika tillämpningar, bland annat:
– Korrosionsskydd. Med låg väteförsprödning och utan krav på bakning kan reparationer göras på plats med minimal eller ingen demontering.
– Förlödning. Turbinkomponenter och ramar förnicklas för att säkerställa att de ytor som ska lödas blir ordentligt fuktade. Selektiv plätering är en snabb, konsekvent och kostnadseffektiv metod för applicering.
– Förbättring av ytan. Tillämpning av nickel eller en nickellegering förbättrar komponentens hårdhet och slitstyrka.
– Renovering. I MRO-tillämpningar används nickel eller sulfamatnickel för att återställa dimensionen på en inner- eller ytterdiameter på komponenten.
– Anodisering. Reparationstillämpningar ersätter slitna eller skadade hårdskikt med en ny, anodiserad hårdskiktsbeläggning.
– Livskraftiga kad alternativ. Framför allt erbjuder SIFCO Process® livskraftiga alternativ till tillämpningar som använder kadmium.
Ett säkert, högkvalitativt cad-alternativ
En av de mest brådskande utmaningarna för industrin i dag är frågan om kadmium. Kadmium, som är en känd cancerframkallande substans, håller på att ersättas inom många sektorer, men förblir den vanligaste pläteringen inom flygindustrin på grund av dess prestanda.
Myndighets- och miljöproblem tvingar dock tillverkarna att hitta alternativ. Med hjälp av många års erfarenhet och betydande investeringar i forskning och utveckling har SIFCO ASC utvecklat en rad välutvecklade och beprövade kadmiumalternativ som ger utmärkt prestanda samtidigt som de utgör en minimal risk för operatören eller miljön.
Detaljerade studier visar att dessa alternativ inte fungerar bra i tankar eller som termisk sprutning, men de ger utmärkta resultat genom selektiv plätering och erbjuder ett överlägset korrosionsskydd för stål genom att kombinera barriärskyddet från tenn med det galvaniska skyddet från zink.
Zinc-Nickel LHE® är ett mindre giftigt alternativ till reparation av kadmium, zink-nickel och skadat IVD-aluminium på höghållfasta stål, och kan appliceras i verkstaden eller på fältet, och kräver inte någon efterbehandling av väteförsprödning.
Förutom att ge en högkvalitativ finish som förlänger livslängden möjliggör användningen av SIFCO Process® med Zinc-Nickel LHE® omedelbara och kostnadseffektiva reparationer orsakade av skador, slitage, korrosion eller felbearbetning. Utan att behöva ta bort delen från flygplanet elimineras logistikkostnader och stilleståndstid och produktionsförseningar minimeras. SIFCO ASC är i huvudsak en ersättare för kadmium och fortsätter att sträva efter att undanröja hindren för byte.
Mer information om SIFCO ASC:s godkända deponeringar för flygindustrin finns på www.sifcoasc.com/aerospace.